- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Kurie formos pagrindo ir standartinių dalių komponentai yra būtini tikslioms įpurškimo formoms?
Tikslus įpurškimas priklauso ne tik nuo ertmės ir šerdies. Formos pagrindas sudaro konstrukcinį pagrindą, kuris sulaiko formavimo sistemą, o standartiniai komponentai kontroliuoja išlygiavimą, judėjimą, padėties nustatymą ir dalių išstūmimą. Jei šie elementai yra prastai suderinti arba netiksliai pagaminti, gali kilti problemų, tokių kaip blyksnis, netolygus susidėvėjimas, nenuoseklūs dalių matmenys, sunkus formų atidarymas ir priešlaikinis įrankių gedimas. Pasirinkus dešinęFormos bazė ir standartinė dalistodėl komponentai yra esminis žingsnis kuriant patikimą įpurškimo formą.
Gerai suprojektuotas formų agregatas sujungia tinkamas plokščių medžiagas, tikslų apdirbimą, patikimas nukreipimo sistemas, tinkamai parinktus ežektorių komponentus ir suderinamus priedus. Reikalinga konfigūracija priklauso nuo formos dydžio, dervos savybių, ertmės išdėstymo, įpurškimo slėgio, gamybos apimties ir įpurškimo mašinos specifikacijų.Moldburger Mold Industry Co., Ltd.tiekia formų pagrindus ir tiksliųjų formų komponentus pramoniniams tikslams su paskelbtomis specifikacijomis, apimančiomis P20 plieną, 1.2311 klasės plieną, SUJ2 kreipiamuosius komponentus ir SKD61 išmetimo kaiščius. Kiekvieno komponento funkcijos ir atrankos kriterijų supratimas padeda formų dizaineriams ir pirkėjų komandoms priimti labiau pagrįstus sprendimus.
Turinys
1. Kokios formos pagrindo plokštės yra būtinos stabiliai įpurškimo formai?
2. Kurie standartiniai komponentai valdo išlygiavimą, judėjimą ir išstūmimą?
3. Kaip turėtų būti vertinamos medžiagos, leistini nuokrypiai ir gamybos kokybė?
Kokios formos pagrindo plokštės yra būtinos stabiliai įpurškimo formai?
Formos pagrindas yra atraminė konstrukcija, laikanti ertmę, šerdį, kreipiančiąją sistemą, išstūmimo mechanizmą ir kitus funkcinius elementus numatytose padėtyse. Įpurškimo formavimo metu agregatas yra veikiamas suspaudimo jėgos, įpurškimo spaudimo, pakartotinio atidarymo ir uždarymo bei šiluminių pokyčių. Tokiomis eksploatavimo sąlygomis pagrindas turi išlaikyti matmenų stabilumą. Net tada, kai ertmė ir šerdis buvo tiksliai apdirbtos, nepakankamas plokštės standumas arba prastas išlygiavimas gali turėti įtakos galutinei suformuotai detalei.
Plokštės išdėstymas priklauso nuo formos konstrukcijos. Įprastą dviejų plokščių formą paprastai sudaro viršutinė suspaudimo plokštė, ertmės plokštė, šerdies plokštė, atraminė plokštė, tarpiklių blokai, išmetimo plokštės ir apatinė suspaudimo plokštė. Sudėtingesniems įrankiams gali prireikti papildomų plokščių arba įdėklų, kad būtų galima pritaikyti slankiklius, keltuvus, karštus bėgius arba specialius išmetimo įrenginius. Kiekviena plokštė turi apibrėžtą mechaninį vaidmenį, o jos matmenys turėtų būti nustatomi pagal formos išdėstymą, o ne pasirenkami tik pagal vardinį formos dydį.
Kurios plokštės sudaro pagrindinį konstrukcijos mazgą?
Nurodant formos pagrindą dažniausiai atsižvelgiama į šiuos komponentus:
- Viršutinė tvirtinimo plokštė:Sujungia stacionarią formos pusę su fiksuota liejimo mašinos plokštele. Jis suteikia tvirtinimo paviršių viršutinei formų mazgai ir, kur reikia, talpina spyruoklinę įvorę.
- Ertmės plokštė:Palaiko ertmės įdėklą arba tiesiogiai apdoroja ertmę. Jo plokštumas, storis ir standumas turi įtakos tam, kaip nuosekliai palaikoma ertmės pusė suspaudimo metu.
- Pagrindinė plokštė:Laiko šerdies įdėklą arba šerdį formuojančius elementus. Jis turi išlaikyti suprojektuotą ryšį su ertmės plokšte per pakartotinius gamybos ciklus.
- Atraminė plokštė:Sustiprina šerdies pusės mazgą ir padeda atsispirti lenkimui esant įpurškimo slėgiui. Reikalingas storis ir atramos išdėstymas priklauso nuo projektuojamo ploto, ertmės išdėstymo ir numatomų liejimo apkrovų.
- Tarpiniai blokai:Sukurkite erdvę, reikalingą ežektoriui judėti. Jų matmenys lemia galimą išmetimo taktą ir turi sudaryti pakankamai vietos judančioms dalims.
- Ežektoriaus fiksavimo plokštė ir išstūmimo plokštė:Laikykite ir naudokite išstūmimo kaiščius, įvores ir kitus išstūmimo elementus. Jų judėjimas turi išlikti lygiagretus ir be trukdžių.
- Apatinė tvirtinimo plokštė:Sujungia judančią formos pusę su judančia plokštele ir suteikia reikiamą tvirtinimo ir atramos sąsają.
Šios plokštės veikia kaip sujungta mechaninė sistema. Pavyzdžiui, padidinus atraminės plokštės storį, gali padidėti atsparumas deformacijai, tačiau tai taip pat turi įtakos bendram formos aukščiui ir turimai mašinos vietai. Panašiai keičiant tarpiklio bloko aukštį, gali būti paveiktas ežektoriaus eiga ir vieta, skirta grąžinti komponentams. Todėl atliekant projekto peržiūrą reikėtų atsižvelgti į visą plokščių sudėjimą, o ne kiekvieną lėkštę vertinti kaip atskirą pirkimo prekę.
Kokios medžiagos ir kietumo specifikacijos yra svarbios?
Medžiagos pasirinkimas turi atspindėti kiekvienos plokštės mechaninius reikalavimus. Paskelbtoje „ProSeries“ formų pagrindo informacijoje iš „Moldburger Mould Industry Co., Ltd.“ nurodomas P20 grūdintas plienas ir 1.2311 klasės plienas kaip pagrindinės medžiagos. Nurodytas kietumas yra nuo 28 iki 32 HRC, tempiamasis stipris nuo 965 iki 1200 N/mm² ir minimalus takumo riba 800 N/mm². Šios vertės yra nuoroda į nurodytą ProSeries konfigūraciją, tačiau pirkėjai turėtų patvirtinti medžiagos sertifikatą ir specifikaciją, taikomą konkrečiam užsakymui.
| Komponentas | Paskelbta medžiaga | Paskelbtas kietumas | Nurodyta paviršiaus būklė |
| Tvirtinimo plokštės A ir B | P20 / 1,2311 | nuo 28 iki 32 HRC | Šlifuotas ir poliruotas |
| Atraminė plokštė S | 1045 anglies plienas | 18-22 HRC | Žemė |
| Ežektorių korpusai C ir D | P20 / 1,2311 | nuo 28 iki 32 HRC | Žemė |
| Kreipiamieji stulpai ir įvorės | SUJ2 guolių plienas | nuo 58 iki 62 HRC | Grūdintas ir sumaltas |
| Ežektorių kaiščiai | SKD61 / H13 įrankių plienas | nuo 48 iki 52 HRC | Tikslus šlifavimas |
For a general-purpose mold, P20 is frequently selected because it offers a practical balance of machinability, polishability, and mechanical performance. Didesnio įtempimo įrankiams gali prireikti kitos rūšies plieno arba tvirtesnės atramos. Renkantis medžiagą taip pat reikia atsižvelgti į liejimo dervą. Pavyzdžiui, stiklo pluoštu sustiprinti plastikai gali padidinti formų paviršių ir judančių komponentų abrazyvinį nusidėvėjimą. Korozijai arba drėgmei jautrioje apdorojimo aplinkoje tam tikrose srityse gali prireikti korozijai atsparių medžiagų.
Kaip formos pagrindo matmenys turi būti suderinti su mašina?
Fizinis suderinamumas yra toks pat svarbus kaip ir medžiagos kokybė. Formos pagrindas turi atitikti mašinos plokštumos matmenis ir atstumą tarp juostų, o jo nustatymo žiedas, tvirtinimo angos, bendras aukštis ir išstūmimo sąsaja turi atitikti mašinos specifikacijas. Formos dizaineris taip pat turi atsižvelgti į turimą dienos šviesą, didžiausią atidarymo eigą, mažiausią formos storį ir mašinos prispaudimo pajėgumą.
„ProSeries“ paskelbtoje dydžio matricoje pateikiamos penkios atskaitos konfigūracijos. Toliau pateiktuose paveikslėliuose aprašomi išvardyti plokštės matmenys ir bendras aukštis, o ne universalus kiekvieno pritaikyto formos pagrindo dydžio diapazonas.
| Pagrindo dydis | Plokštės storis | B plokštės storis | S plokštės storis | Bendras aukštis |
| 1515 | 50 mm | 50 mm | 25 mm | 146 mm |
| 2020 | 60 mm | 60 mm | 30 mm | 181 mm |
| 2525 | 70 mm | 70 mm | 35 mm | 216 mm |
| 3030 | 80 mm | 80 mm | 40 mm | 251 mm |
| 3535 | 90 mm | 90 mm | 45 mm | 286 mm |
Peržiūrėdami citatą, mūsų inžinierių komanda turėtų gauti pelėsių brėžinį, mašinos modelį, informaciją apie dervą, ertmių išdėstymą ir numatomą gamybos apimtį. Šios detalės padeda nustatyti, ar tinkama standartinė konfigūracija, ar reikia keisti plokštės storį, atramos padėtis, aušinimo išdėstymą arba tvirtinimo detales. „Moldburger Mold Industry Co., Ltd.“ teikia liejimo formų pagrindo parinktis liejimo įpurškimui, o pirkėjai turėtų patvirtinti galutinį brėžinį ir medžiagų grafiką prieš pradedant gamybą.
Kurie standartiniai komponentai kontroliuoja išlygiavimą, judėjimą ir išstūmimą?
Standartiniai komponentai dažnai yra mažesni nei pagrindinės formos plokštės, tačiau jų įtaka pakartojamumui yra didelė. Jie nukreipia atidarymo ir uždarymo judesius, išlaiko formos puses pagal numatytą santykį, išlaisvina suformuotą gaminį ir apsaugo judančius mazgus nuo nepageidaujamo poslinkio. Forma gali turėti standų pagrindą ir tiksliai apdirbtą ertmę, tačiau vis tiek gamina nenuoseklias dalis, jei jos kreipiamieji arba išstūmimo komponentai yra neteisingai nurodyti.
Standartinių komponentų pasirinkimas turėtų prasidėti nuo formos judėjimo ir funkcinių reikalavimų. Paprastoje dviejų plokščių formoje gali būti naudojamas įprastas kreipiamasis stulpas ir įvorės su išmetimo kaiščiais. Formai su giliais briaunomis, cilindriniais bruožais, įpjovomis ar subtiliais kosmetiniais paviršiais gali prireikti išstūmimo rankovių, keltuvų, nusidėvėjimo plokštelių arba papildomų kreipiamųjų ir fiksavimo elementų. Šių komponentų skaičius ir išdėstymas turėtų būti nustatytas formuojant formą.
Kodėl kreipiamieji stulpeliai ir kreipiamosios įvorės yra būtini?
Kreipiamieji stulpeliai ir kreipiamosios įvorės kontroliuoja santykinę judančių ir stacionarių formų pusių padėtį atidarymo ir uždarymo metu. Jų tikslas yra nukreipti agregatą į teisingą padėtį, kol ertmė ir šerdis susitinka. Tikslus valdymas padeda sumažinti netolygų kontaktą, apsaugoti atskiriamus paviršius ir išlaikyti pakartojamą išlygiavimą per daugelį liejimo ciklų.
Įprastą kreipiančiųjų sistemą sudaro grūdinti stulpai, sumontuoti vienoje formos pusėje, o atitinkamos įvorės sumontuotos kitoje. Sutapimas tarp dviejų komponentų turi leisti sklandžiai judėti ir apriboti pernelyg didelį šoninį laisvumą. Per didelis tarpas gali sukelti nepageidaujamą judėjimą ir padidinti nesutapimo riziką. Pernelyg sandarus prigludimas gali sukelti trintį, šilumos susidarymą, įbrėžimus arba suspaudimus, ypač kai tepalas yra netinkamas arba pelėsiai yra užteršti.
Paskelbtoje „ProSeries“ specifikacijoje nurodytas SUJ2 guolių plienas, skirtas kreipiamųjų stulpų ir įvorių įvorėms, kurio kietumas yra nuo 58 iki 62 HRC ir grūdintas bei šlifuotas. Tai reikšminga nurodytos konfigūracijos medžiagos ir kietumo nuoroda. Tačiau pirkėjai komponento brėžinyje taip pat turėtų patikrinti tikrąjį stulpelio skersmenį, darbinį ilgį, įvorės ilgį, tinkamumo klasę, paviršiaus šiurkštumą, tepimo išdėstymą ir matmenų nuokrypius.
Kreipimo sistemos turi būti suprojektuotos atsižvelgiant į formos dydį ir svorį. Didelėms formoms gali prireikti papildomų kreipiamųjų elementų arba papildomų išlygiavimo funkcijų, kad būtų galima valdyti netolygią apkrovą. Formose su šoniniais veiksmais projektuotojas taip pat turi užtikrinti, kad kreipiamosios stulpeliai, kampiniai kaiščiai, slankikliai ir fiksavimo blokai netrukdytų atidarant. Atliekant planinę pelėsių techninę priežiūrą, reikia patikrinti kreipiančiosios sistemos nusidėvėjimą ir sutepimą.
Kaip išstūmimo kaiščiai ir įvorės veikia dalių atleidimą?
Išmetimo sistema pašalina suformuotą komponentą iš šerdies po aušinimo ir formos atidarymo. Išstūmimo kaiščiai dažniausiai naudojami norint prispausti tinkamas detalės vietas, o išstūmimo įvorės yra naudingos aplink cilindrinius iškyšulius arba šerdies kaiščius, kur reikalingas aplinkinis kontaktinis paviršius. Pasirinkimas priklauso nuo detalės geometrijos, sienelės storio, traukos kampo, medžiagos susitraukimo ir priimtinų išstūmimo žymių vietos.
Išstūmimo kaiščio išdėstymas yra dizaino sprendimas, o ne vien tolygus kaiščių paskirstymas. Jėga turi būti taikoma toms vietoms, kurios gali atlaikyti išstūmimo apkrovą nepalikdamos matomų žymių, iškraipymų ar balinimo. Plonoms sienoms ir siauroms briaunoms gali prireikti kitokio išmetimo išdėstymo nei storų konstrukcinių dalių. Jei dalis stipriai sukimba su šerdimi, dizaineriui gali tekti padidinti efektyvų išmetimo plotą arba peržiūrėti grimzlę ir paviršiaus apdailą, o ne pasikliauti keliais stipriai apkrautais kaiščiais.
Išmetimo kaiščiai turi būti tiesūs, tinkamai pritvirtinti ir pakankamai atremti. Per didelis ilgis be atramos gali padidinti lenkimo riziką. Netinkamas kaiščio aukštis gali palikti liudininkų žymes arba netolygiai atsilaisvinti, o dėl netinkamo išlygiavimo kaištis gali trintis į skylę. Išstūmimo įvorėms reikia panašaus dėmesio į koncentriškumą ir važiavimo tarpą, nes jos veikia aplink šerdies kaištį ir išstūmimo metu gali būti veikiamos šoninių apkrovų.
Paskelbtoje „ProSeries“ konfigūracijoje nurodyta išmetimo kaiščio medžiaga yra SKD61 H13 įrankių plienas, kurio kietumas nuo 48 iki 52 HRC ir tiksliai šlifuotas. Ši specifikacija turėtų būti traktuojama kaip nuoroda į nurodytą gaminio konfigūraciją, o ne kaip prielaida, kad kiekvienas išmetimo kaištis ar įvorė naudojama tos pačios klasės. Pirkėjai turėtų patvirtinti skersmenį, ilgį, galvutės stilių, antgalio geometriją, kietumą ir bet kokią specialią dangą ar paviršiaus apdorojimą, reikalingą taikymui.
Kokie kiti komponentai užbaigia formų judėjimo sistemą?
Norint užtikrinti patikimą pelėsių veikimą, gali prireikti kelių papildomų komponentų. Jų naudojimas priklauso nuo liejimo formos architektūros ir formuojamo gaminio tipo.
- Grąžinimo kaiščiai:Padėkite grąžinti ežektorių į pradinę padėtį, kai forma užsidaro. Jų ilgis ir kontaktų išdėstymas turi atitikti išmetimo plokštės konstrukciją.
- Spyruoklės:Suteikti grąžinimo jėgą arba kontroliuojamą judėjimą pasirinktuose mechanizmuose. Renkantis spyruoklę reikia atsižvelgti į darbinę apkrovą, suspaudimo diapazoną, nuovargio trukmę, darbinę temperatūrą ir laisvą montavimo vietą.
- Vietos nustatymo žiedas:Padėkite formą įpurškimo mašinos antgalio ir nustatymo angos atžvilgiu. Jo matmenys turi atitikti mašinos sąsają ir formos stulpelio išdėstymą.
- Spyruoklės įvorė:Suteikia išlydyto plastiko patekimo kelią iš mašinos antgalio į formų bėgių sistemą. Purkštuko spindulys, angos matmenys ir sėdynės geometrija turi būti suderinami.
- Dėvėti plokštes:Apsaugokite slankiojančius kontaktinius paviršius tokiose vietose kaip slankikliai ir kiti judantys liejimo mechanizmai. Jas galima pakeisti, kai susidėvėjimas pasiekia nepriimtiną lygį, taip padedant apsaugoti brangesnes pelėsių konstrukcijas.
- Vadovo priedai:Gali būti papildomų kreiptuvų, sustojimų ir lygiavimo komponentų, skirtų tam tikriems formų išdėstymams. Tiksli konfigūracija turi atitikti patvirtintą formos brėžinį.
- Spynos ir ribotuvai:Valdykite pasirinktus pelėsių judėjimo etapus arba suteikite pozicionavimo funkcijas projektuose, kuriems jų reikia.
- Sandarikliai ir kamščiai:Palaikykite aušinimo kanalo ir skysčio grandinės reikalavimus, jei nurodyta pelėsių konstrukcijoje. Jų medžiaga ir slėgis turi atitikti eksploatavimo sąlygas.
Ne kiekvienai formai reikia visų šio sąrašo komponentų. Pavyzdžiui, pagrindinei formai gali nereikėti keltuvų ar sudėtingų fiksavimo blokų, o formos su šoniniais įpjovimais gali priklausyti nuo slankiklių, kampinių kaiščių ir susidėvėjusių plokščių, kad būtų užbaigta judėjimo seka. Komponentų sąrašas turėtų būti sudarytas iš formų surinkimo brėžinio ir medžiagų sąskaitos, kiekvienai daliai priskiriant aiškią funkciją ir nuorodos numerį.
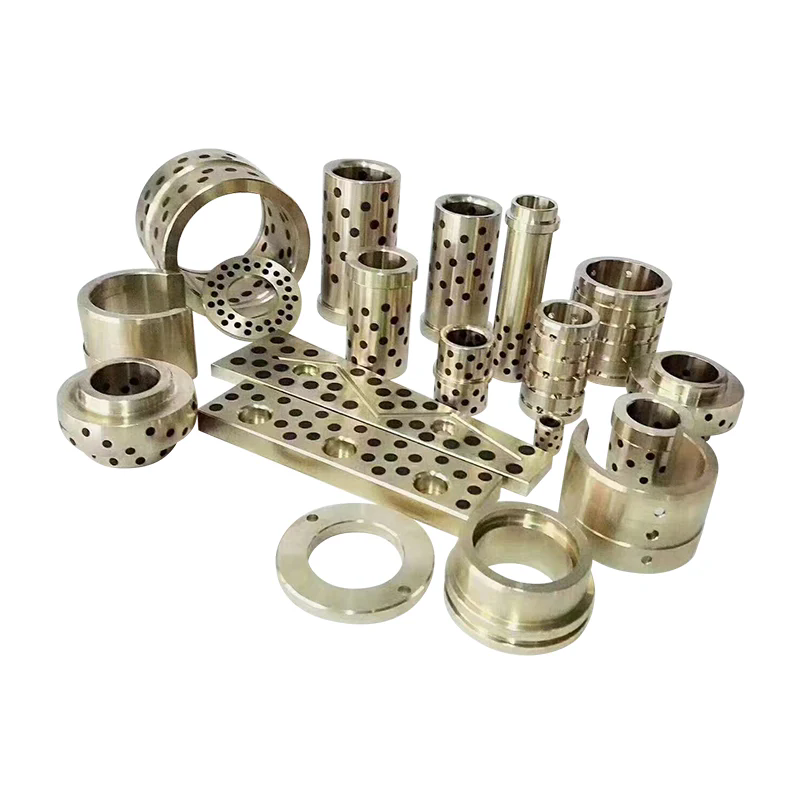
„Moldburger Mould Industry Co., Ltd.“ nurodo kreipiamuosius stulpelius ir nusidėvėjimo plokštes, kreipiklius ir kitus pelėsių priedus bei išstūmimo kaiščius ir išstūmimo įvores tarp savo formų komponentų kategorijų. Pirkdami šias dalis, mūsų pirkimo specifikacijoje turėtų būti nurodytas komponento tipas, brėžinio numeris, medžiaga, kietumas, matmenys, paviršiaus apdorojimas ir kiekis. Tai sumažina dviprasmiškumą tarp vizualiai panašių komponentų, kuriems gali būti taikomi skirtingi funkciniai reikalavimai.
Kaip reikėtų įvertinti medžiagas, leistinus nuokrypius ir gamybos kokybę?
Tikslumo nenustato vien medžiagos pavadinimas ar mašinų sąrašas. Tai yra kontroliuojamo ryšio tarp projektavimo reikalavimų, žaliavų būklės, apdirbimo procesų, terminio apdorojimo, šlifavimo, surinkimo ir tikrinimo rezultatas. Komponentas gali atitikti savo vardinius matmenis, bet vis tiek veikti prastai, jei jo plokštumas, lygiagretumas, koncentriškumas, kietumas arba paviršiaus apdaila yra netinkami naudoti. Todėl pirkėjai turėtų įvertinti gamybos ir tikrinimo reikalavimus kartu su gaminio specifikacija.
Kaip plieno rūšys turėtų būti suderintos su komponentų funkcijomis?
Skirtingi pelėsių komponentai patiria skirtingą mechaninį įtempimą ir susidėvėjimą. Didelė plokštė turi palaikyti konstrukciją ir išlaikyti savo geometriją. Kreipiamasis stulpas patiria pakartotinį slydimo kontaktą. Išmetimo kaištis yra veikiamas gniuždymo jėgos, trinties ir pasikartojančio judėjimo. Pasirinkus vieną medžiagą kiekvienam komponentui, šios skirtingos eksploatavimo sąlygos būtų nepaisomos.
„Moldburger Mold Industry Co., Ltd.“ paskelbtoje gaminio informacijoje nurodomos kelios plieno formos, skirtos pelėsių pagrindui, įskaitant P20, 4140, H13, nerūdijantį plieną ir S7. Išvardintuose aprašymuose P20 siejamas su bendrosios paskirties formomis ir geru apdirbamumu, 4140 – stiprumu ir kietumu, H13 – atsparumu karščiui, nerūdijantis plienas – atsparus korozijai, o S7 – su atsparumu smūgiams. Tai yra atrankos nuorodos, o ne keičiamos garantijos. Tinkama klasė priklauso nuo komponento, dervos, apdorojimo temperatūros, numatomo nusidėvėjimo ir priežiūros reikalavimų.
Pavyzdžiui, P20 gali būti tinkamas daugeliui bendrosios paskirties plokščių, o H13 dažnai svarstomas ten, kur dėl didesnių šiluminių poreikių ar specifinių susidėvėjimo sąlygų pateisinamas jo naudojimas. Nerūdijančio plieno klasė gali būti svarbi tais atvejais, kai svarbus atsparumas korozijai, tačiau tikslią klasę ir terminį apdorojimą vis tiek reikia patvirtinti. Pirkėjas taip pat turėtų atskirti pagrindinę plokštės medžiagą ir medžiagas, naudojamas įdėklams, kreipiantiems elementams, ežektoriams ir susidėvintiems komponentams.
Kitas svarbus aspektas yra terminis apdorojimas. Kietumas turi įtakos atsparumui įspaudimui ir dilimui, tačiau vien kietumas neapibrėžia kietumo, matmenų stabilumo ar atsparumo įtrūkimams. Jei po grubaus apdirbimo komponentas sukietėja, gamybos plane turi būti atsižvelgta į galimus iškraipymus ir būtinybę baigti šlifuoti. Komponentai, kuriems reikia tvirtai pritvirtinti, turėtų būti tikrinami po galutinio apdirbimo ir terminio apdorojimo etapų, o ne tik prieš juos.
Kurie matmenų nuokrypiai nusipelno didžiausio dėmesio?
Ne kiekvienas formos brėžinio matmenys turi tokią pačią funkcinę reikšmę. Bendras plokštės ilgis ir plotis gali turėti gana platų paklaidą, o kreipiamąsias skylutes, vietos nustatymo funkcijas, įdėklų kišenes ir slankiojančias sąsajas gali prireikti daug atidžiau. Naudingame apžiūros plane nurodomi kritinės funkcijos matmenys ir apibrėžiama, kaip jie bus matuojami.
Tipiškos sritys, kurioms reikia dėmesio, yra šios:
- Plokštės lygumas ir lygiagretumas:Įtaka, kaip forma užsidaro ir kaip suspaudimo apkrovos pasiskirsto visame mazge.
- Kreipiamosios angos padėtis:Nustato ryšį tarp kreipiančiosios sistemos ir ertmės bei šerdies plokščių.
- Kreipiamojo stulpelio skersmuo ir tiesumas:Įtakoja bėgimo tinkamumą, trintį ir pakartojamą išlyginimą.
- Įdėklo kišenės matmenys:Nustatykite, ar ertmės ir šerdies įdėklai gali būti tinkamai išdėstyti ir laikomi.
- Išmetimo angos padėtis ir skersmuo:Turi įtakos smeigtuko judėjimui ir trinties ar priepuolio rizikai.
- Skirstymo paviršiaus būklė:Įtakoja pelėsių užsidarymą ir blyksnio pavojų, kurį sukelia blogas kontaktas arba pažeidimas.
- Montavimo ir vietos nustatymo ypatybės:Turi atitikti įpurškimo mašiną ir patvirtintą formos dizainą.
„ProSeries“ formų pagrindo puslapyje pateikiamas plokščių ir komponentų CNC apdirbimo sąrašas ir aprašomas gamybos metodas, skirtas tiksliai išlygiuoti ir pritaikyti. Atskirame formų gamybos specifikacijų puslapyje pateikiamas standartinių dydžių diapazonas nuo 150 mm x 150 mm iki 600 mm x 600 mm, standartinė paviršiaus apdaila Ra 0,4 mikrometro ir pliuso arba minuso 0,01 mm kritinių matmenų tolerancija. Šie skaičiai priklauso paskelbtai specifikacijai ir neturėtų būti automatiškai taikomi kiekvienai formų pagrindo serijai ar atskiram komponentui.
Kitame įpurškimo formos pagrindiniame puslapyje pateikiamas kitoks standartinių dydžių rinkinys, paviršiaus apdailos informacija ir modelių serijos. Kadangi paskelbtuose gaminių puslapiuose gali būti aprašytos skirtingos konfigūracijos, pirkėjai turėtų paprašyti vieno pasirinkto modelio konsoliduoto brėžinio ir specifikacijų lapo. Galutinėje citatoje turėtų būti nurodyta, kokia leistina nuokrypa taikoma kiekvienam kritiniam matmeniui, kaip matuojamas paviršiaus šiurkštumas ir ar kartu su užsakymu pateikiami patikrinimo įrašai.
Kokie gamybos ir tikrinimo procesai palaiko pakartojamumą?
Apdirbimo galimybės yra svarbios tik tada, kai ji yra prijungta prie formos konstrukcijos reikalaujamų matmenų ir savybių. CNC frezavimas ir gręžimas naudojami plokščių profiliams, skylėms, kišenėms ir tvirtinimo detalėms gaminti. Tikslus šlifavimas gali pagerinti plokštumą, lygiagretumą ir paviršiaus būklę. Vielos EDM gali būti naudojamas profiliams arba funkcijoms, kurias sunku pagaminti įprastu pjovimu. Heat treatment may be required to achieve specified hardness, while dimensional inspection verifies whether the finished part conforms to the drawing.
„Moldburger Mold Industry Co., Ltd.“ įmonės profilyje pateikiamos Makino, Dawei ir FANUC CNC mašinos, Makino ir Sodick elektros iškrovos mašinos, lėto vielos padavimo mašinos, Okamoto šlifuokliai, tekinimo staklės ir šešiakampio koordinačių matavimo įranga. Ji taip pat praneša apie 30 projektavimo inžinierių ir daugiau nei 100 profesionalių ir techninių darbuotojų komandą. Šie paskelbti ištekliai nurodo įmonės aprašytą įrangos ir personalo asortimentą, o individualiam užsakymui naudojamas procesas turėtų būti patvirtintas pagal faktinį gamybos planą.
Koordinačių matavimo mašina galima apžiūrėti geometrines ypatybes ir palyginti išmatuotas pozicijas su inžineriniu brėžiniu. Paprastesniems matmenims gali tikti kalibruoti matuokliai, mikrometrai, gręžimo matuokliai, aukščio matuokliai ir paviršiaus šiurkštumo matavimo prietaisai. Patikrinimo būdas turi būti parinktas pagal tikrinamą leistiną nuokrypį ir geometriją. Matavimo rezultatas yra reikšmingas tik tada, kai prietaisas turi tinkamą skiriamąją gebą, kalibravimo būseną ir apibrėžtą matavimo procedūrą.
Idealiu atveju kokybės dokumentuose turėtų būti medžiagos sertifikatas, kietumo ataskaita, kur nurodyta, kritinių savybių matmenų tikrinimo rezultatai ir įrašai apie bet kokį specialų procesą, kurio reikalaujama pagal brėžinį. Pakartotinių užsakymų atveju patvirtintų brėžinių ir tikrinimo kriterijų išsaugojimas padeda išlaikyti nuoseklumą tarp partijų. Jei komponentas skirtas pakeisti esamą dalį, pirkėjas turi pateikti originalų brėžinį arba patikrintą pavyzdį ir nurodyti visus ankstesnės versijos pakeitimus.
Kaip pirkėjai gali sumažinti tiekimo ir surinkimo riziką?
Pirkimo komandos dažnai lygina formų komponentus pagal vieneto kainą ir pristatymo laiką. Šie veiksniai yra svarbūs, tačiau jie turėtų būti įvertinti pagal suderinamumą, tikrinimo reikalavimus ir gamybos nutraukimo išlaidas. Nebrangus kreipiamasis komponentas, kuris susidėvi per anksti, gali sukelti išlygiavimo problemų, techninės priežiūros darbus ir atmesti suformuotas dalis. Teisingai nurodytas komponentas gali turėti didesnę pirkimo kainą, bet pasiūlyti geresnę gyvavimo ciklo vertę, jei sumažina prastovos laiką ir sumažina keitimo dažnumą.
Prieš pateikdami užsakymą, vadovaukitės šiais techninės peržiūros punktais:
- Patvirtinkite formos tipą, plokščių išdėstymą ir mašinos sąsają.
- Pateikite naujausią patvirtintą formos surinkimo brėžinį ir komponentų brėžinius.
- Nustatykite medžiagų klases, kietumo reikalavimus ir terminio apdorojimo sąlygas.
- Nurodykite kritinius matmenis, geometrines leistinas nuokrypas ir paviršiaus šiurkštumą.
- Patvirtinkite, ar komponentai turi atitikti DME, HASCO, FUTABA ar kitą paskirtą standartą.
- Patikrinkite pakeičiamumą su esamomis formų dalimis ir numatytais atsarginiais komponentais.
- Susitarkite dėl tikrinimo dokumentų, pakavimo, identifikavimo ir atsekamumo reikalavimų.
- Peržiūrėkite pristatymo grafiką, susijusį su apdirbimu, terminiu apdorojimu, šlifavimu ir galutine patikra.
Tiekėjo paskelbtoje įpurškimo formų bazės informacijoje nurodomas DME, HASCO ir FUTABA suderinamumas. Pirkėjai vis tiek turėtų nustatyti konkrečias standartines serijas ir reikalingus matmenis. Vien frazės „tarptautinis standartas“ nepakanka, nes skirtingos sistemos gali naudoti skirtingus matmenis, tinkamumą ir komponentų susitarimus. Mūsų techniniuose pirkimo dokumentuose turėtų būti nurodytas standartas, dalies numeris ir peržiūra, kai reikia pakeisti.
Individualiems projektams Moldburger Mold Industry Co., Ltd. gali būti įvertinta pagal gebėjimą peržiūrėti brėžinius, pagaminti reikiamą plokščių ir komponentų konfigūraciją ir pateikti atitinkamą kokybės informaciją. Mūsų gamyklos koordinavimas turėtų būti sutelktas į techninių klausimų sprendimą prieš gamybą, ypač kai užsakyme yra nestandartinių matmenų arba keičiamų komponentų. Aiškus patvirtinimo procesas padeda išvengti išvengiamų pataisymų po apdirbimo pradžios.
Išvada
Tiksli įpurškimo forma remiasi stabiliu formos pagrindu ir suderintu standartinių komponentų rinkiniu. Tvirtinimo plokštės, ertmės ir šerdies plokštės, atraminės plokštės, tarpiklių blokai ir ežektorių korpusai sudaro konstrukcijos pagrindą. Guide pillars, bushings, ejector pins, sleeves, return pins, locating rings, sprue bushings, and wear components support accurate movement and reliable part release. Material selection, dimensional control, machine compatibility, and inspection records determine whether these components work together as intended.
Moldburger Mold Industry Co., Ltd.siūlo formų pagrindo ir standartinių komponentų sprendimus, paremtus paskelbtomis medžiagų specifikacijomis, apdirbimo ištekliais ir tikrinimo įranga. Jei kuriate naują įpurškimo formą arba ieškote pakaitinių komponentų, atsiųskite mūsų komandai savo brėžinius, medžiagų reikalavimus, mašinos detales ir numatomas gamybos sąlygas. Paprašykite techninės peržiūros ir pasiūlymo, kad nustatytumėte tinkamą konfigūraciją jūsų įrankių projektui.
Dažnai užduodami klausimai
Kl .: Kuo skiriasi formos pagrindas ir standartiniai formos komponentai?
A: Formos pagrindas yra konstrukcinis plokščių ir atraminių elementų mazgas, laikantis ertmę, šerdį, kreipiančiąją sistemą ir išstūmimo mechanizmą. Standartiniai formos komponentai yra funkcinės dalys, sumontuotos tame mazge arba aplink jį, pvz., kreipiamieji stulpeliai, kreipiančiosios įvorės, išmetimo kaiščiai, išmetimo įvorės, grąžinimo kaiščiai, nustatymo žiedai ir stulpelio įvorės. Formos pagrindas suteikia struktūrinę atramą, o standartiniai komponentai kontroliuoja išlygiavimą, judėjimą, padėties nustatymą ir dalių atleidimą. Abu turi būti nurodyti kartu, kad būtų užtikrintas patikimas pelėsių veikimas.
Kl .: Kuris plienas dažniausiai naudojamas tikslioms įpurškimo formų bazėms?
A: P20 ir 1.2311 iš anksto grūdintas plienas dažniausiai naudojamas bendrosios paskirties formų pagrindo plokštėms, nes jie siūlo praktišką apdirbamumo ir mechaninių savybių derinį. Pagal paraišką gali būti pasirenkami ir kiti pažymiai. Pavyzdžiui, 4140 siejamas su stiprumu ir kietumu, H13 – su atsparumu karščiui, nerūdijantis plienas – su atsparumu korozijai, o S7 – su atsparumu smūgiams. Galutinai pasirenkant reikia atsižvelgti į pelėsių struktūrą, dervą, darbo temperatūrą, nusidėvėjimo sąlygas, reikiamą kietumą ir tiekėjo medžiagos dokumentus.
Kl .: Kodėl kreipiamieji stulpeliai ir įvorės yra svarbūs įpurškimo formos tikslumui?
A: Kreipiamieji stulpeliai ir įvorės kontroliuoja santykinę dviejų formos pusių padėtį, kai forma atsidaro ir užsidaro. Tinkamai suderinti komponentai padeda ertmei ir šerdiui susilieti numatytoje padėtyje, sumažinant nepageidaujamą judėjimą ir apsaugodami atsiskyrimo paviršius. Jų skersmuo, tiesumas, tinkamumas, kietumas, paviršiaus apdaila ir tepimo reikalavimai turi įtakos veikimui. Per didelis tarpas gali sukelti nesutapimą, o per daug tvirtas prigludimas gali sukelti trintį, įbrėžimus ar įtrūkimus pakartotinio naudojimo metu.
Kl .: Kaip reikėtų pasirinkti išmetimo kaiščius plastikinei įpurškimo formai?
A: Išstūmimo kaiščiai turi būti parinkti pagal suformuotos dalies geometriją, sienelės storį, medžiagos susitraukimą, grimzlę ir numatomą pasipriešinimą išstūmimui. Jų kontaktinės padėtys turi paskirstyti atleidimo jėgą nesukeldamos matomų žymių ar dalių iškraipymo. Smeigtuko skersmuo, ilgis, galvutės stilius, antgalio geometrija, kietumas ir tilpimas į išmetimo plokštę turi būti patikrinti pagal formos brėžinį. Išstūmimo įvorės gali būti tinkamesnės aplink cilindrinius iškyšulius arba šerdies kaiščius, kur reikalingas aplinkinis kontaktinis paviršius.
K: Kokią informaciją pirkėjai turėtų pateikti užsakydami pritaikytą pelėsių pagrindą?
A: Pirkėjai turėtų pateikti naujausią pelėsių surinkimo brėžinį, plokštės matmenis, mašinos modelį, atstumą tarp juostų, plokštelės detales, nustatymo žiedą ir tvirtinimo reikalavimus, ežektorių sąsają, ertmės išdėstymą, dervos tipą ir numatomas gamybos sąlygas. Užsakyme taip pat turi būti nurodytos medžiagos klasės, kietumas, kritinės leistinos nuokrypos, paviršiaus apdaila, taikomi standartai ir reikalingi tikrinimo dokumentai. Šios informacijos pateikimas prieš pateikdamas pasiūlymą padeda gamintojui įvertinti suderinamumą, nustatyti specialius apdirbimo reikalavimus ir sumažinti matmenų ar surinkimo problemų riziką.